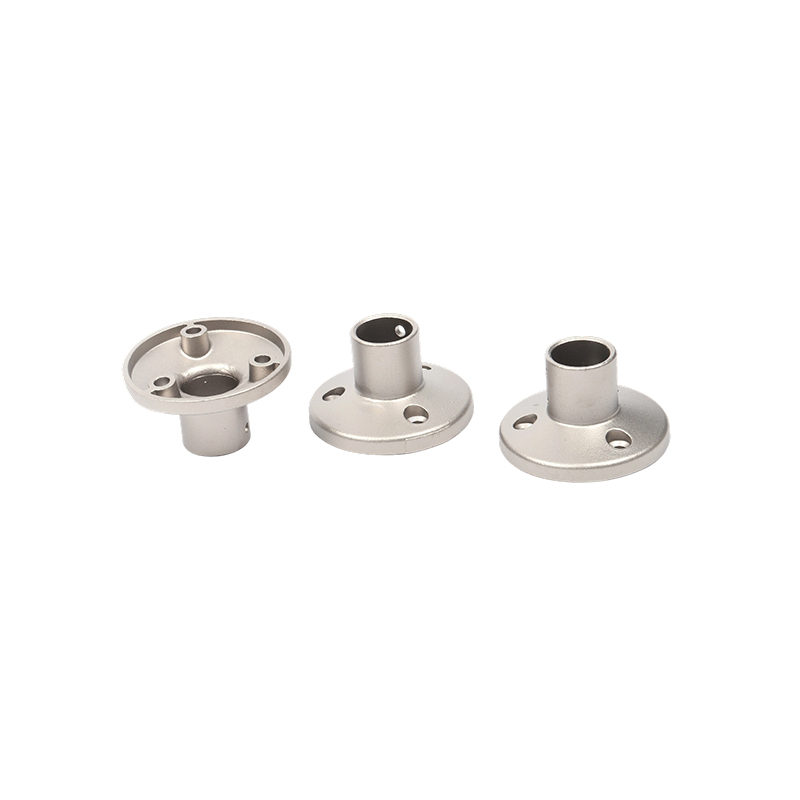
A fundição sob pressão dissipador de calor é um componente de gerenciamento térmico produzido pela injeção de metal fundido - mais comumente uma liga de alumínio - em um molde de aço projetado com precisão sob alta pressão. O molde define cada característica geométrica da peça acabada: a base, o conjunto de aletas, saliências de montagem e quaisquer características estruturais ou elétricas integradas. Uma vez que o metal solidifica e o molde se abre, o dissipador de calor resultante fica geometricamente próximo de sua forma final, exigindo pouca ou nenhuma usinagem secundária antes do uso.
Os dissipadores de calor em geral funcionam retirando energia térmica de um componente gerador de calor – um transistor de potência, CPU, módulo de LED ou controlador de motor – e dissipando essa energia no ar circundante ou em um fluido de resfriamento. Um dissipador de calor fundido consegue isso através da condutividade térmica inerente de sua liga metálica e através da grande área de superfície criada por suas estruturas de aletas, que maximizam o contato entre o componente e o meio de resfriamento ambiente.
A fundição sob pressão é um dos vários métodos de fabricação usados para produzir dissipadores de calor - outros incluem extrusão, desbaste, forjamento e construção de aletas coladas - mas ocupa uma posição distinta devido à sua capacidade de produzir geometrias tridimensionais complexas em alto volume e com excelente consistência peça a peça. Onde a extrusão é limitada a seções transversais bidimensionais uniformes, a fundição sob pressão pode produzir aletas que variam em altura, inclinação e orientação em um único componente, integrar suportes de montagem e canais internos e acomodar recortes e características ocas que seriam impossíveis de extrusar.
O processo de fundição sob pressão para dissipadores de calor
Compreender como funciona a fundição sob pressão ajuda a explicar as capacidades e as restrições dos dissipadores de calor produzidos dessa maneira. O processo se desenrola em várias etapas bem definidas.
Projeto e preparação de moldes
A base de qualquer dissipador de calor de fundição sob pressão é o molde de aço, também chamado de matriz. É composto por duas metades: a cobrir a metade , que forma uma face do componente, e o ejetor morre metade , que forma o outro e contém os pinos ejetores usados para empurrar a peça acabada após a solidificação. A linha onde as duas metades se encontram é conhecida como linha de partição, e sua localização deve ser cuidadosamente escolhida pelo projetista da ferramenta para garantir que a peça fundida finalizada deslize perfeitamente para fora da metade da tampa e permaneça na metade ejetora quando o molde for aberto.
A matriz em si é normalmente usinada em H13 endurecido ou aço para ferramentas semelhante, capaz de suportar milhares de ciclos de injeção de alta pressão e alta temperatura. Projetar uma matriz para um dissipador de calor complexo – com muitas aletas finas, tolerâncias estreitas e recursos integrados – é um empreendimento de engenharia significativo. O projeto da matriz deve levar em conta os caminhos de fluxo do metal, as posições dos canais de resfriamento dentro da matriz, as localizações da porta e do canal e os arranjos de ventilação para permitir que o ar preso escape durante a injeção.
Fusão e injeção de metais
Depois que a matriz é preparada e fechada sob alta pressão hidráulica, a liga de alumínio fundido - mantida a uma temperatura normalmente entre 620 °C e 700 °C dependendo da liga - é injetada na cavidade da matriz a pressões que variam de aproximadamente 10 a 175 MPa (1.500 a 25.000 psi) para alumínio. Esta alta pressão de injeção força o metal fundido a preencher todos os detalhes da cavidade da matriz, incluindo aletas finas e pequenas características, antes que tenha tempo de solidificar.
Existem duas variantes principais do processo de fundição sob pressão relevantes para a produção de dissipadores de calor:
- Fundição sob pressão em câmara quente: O mecanismo de injeção está submerso no reservatório de metal fundido. Este método é mais rápido e adequado para ligas de baixo ponto de fusão, como o zinco. Não é adequado para alumínio, pois danificaria os componentes submersos.
- Fundição sob pressão em câmara fria: Usado para alumínio e outras ligas de alto ponto de fusão. O metal fundido é colocado na câmara de injeção separadamente para cada injeção. Embora um pouco mais lenta que a câmara quente, ela atinge as altas pressões necessárias para a fundição de alumínio e é o processo padrão para dissipadores de calor de alumínio.
Solidificação, Ejeção e Corte
Após a injeção, o metal solidifica rapidamente – em segundos – à medida que transfere calor para a matriz de aço resfriada. A matriz é então aberta e a placa do pino ejetor aciona todos os pinos ejetores simultaneamente com força igual, empurrando a peça fundida para fora da metade ejetora sem distorção. A colocação cuidadosa do pino ejetor é essencial: pinos posicionados inadequadamente podem deixar marcas na superfície do dissipador de calor ou causar tensão localizada que deforma as aletas finas durante a ejeção.
A parte ejetada ainda carrega o sprue (o metal solidificado na comporta de injeção), os corredores e qualquer material de transbordamento do sistema de ventilação. Eles são removidos por corte – em uma prensa de corte dedicada ou manualmente – antes que o dissipador de calor passe para qualquer operação secundária. Algumas rebarbas (aletas finas de metal na linha de partição) também podem exigir remoção.
Operações Secundárias
Dependendo dos requisitos da aplicação, os dissipadores de calor fundidos podem passar por operações de usinagem secundárias para obter tolerâncias mais rígidas em dimensões críticas - como o nivelamento da superfície de montagem que entra em contato com o componente eletrônico - que não podem ser mantidas de forma confiável na condição de fundido. Perfuração, rosqueamento e fresamento são operações secundárias comuns. Na produção de alto volume, essas etapas secundárias são frequentemente executadas em centros de usinagem CNC alinhados com a célula de fundição sob pressão, mantendo os tempos de ciclo curtos.
Materiais usados em dissipadores de calor de fundição sob pressão
A escolha da liga é uma das decisões mais importantes no projeto de dissipadores de calor para fundição sob pressão, porque governa diretamente a condutividade térmica, a fundibilidade, a resistência mecânica e o peso.
Ligas de alumínio: a escolha dominante
As ligas de alumínio representam a grande maioria dos dissipadores de calor fundidos sob pressão, por uma combinação de razões: a condutividade térmica inerente do alumínio, sua baixa densidade (cerca de um terço da do aço), sua camada de óxido natural que resiste à corrosão, sua excelente moldabilidade em temperaturas comercialmente alcançáveis e sua pronta disponibilidade e reciclabilidade. As duas ligas de alumínio mais comumente especificadas para dissipadores de calor fundidos são:
| Liga | Condutividade Térmica | Características principais | Mais adequado para |
|---|---|---|---|
| A380 | ~96 W/m·K | Liga de fundição sob pressão de uso geral; excelente fluidez, estabilidade dimensional e usinabilidade; boa resistência à corrosão; aceita anodização e revestimento em pó | Eletrônicos de consumo, caixas de LED, componentes automotivos, equipamentos de telecomunicações |
| ADC12 (A383) | ~92–96 W/m·K | O alto teor de silício proporciona fluidez superior para geometrias complexas e de paredes finas; resistência mecânica ligeiramente inferior à do A380; popular nas cadeias de abastecimento japonesas e asiáticas | Dissipadores de calor complexos de paredes finas, eletrônicos de consumo, periféricos de computador |
| A356/A357 | ~151–160 W/m·K | Condutividade térmica significativamente maior que A380; requer fundição de baixa pressão ou por gravidade em vez de fundição sob pressão de alta pressão; tratável termicamente | Aplicações térmicas de alto desempenho onde a condutividade é a prioridade |
| Ligas de zinco (Zamak) | ~110 W/m·K | Densidade superior à do alumínio; muito bom acabamento superficial e precisão dimensional; ponto de fusão mais baixo é adequado para fundição sob pressão em câmara quente; mais pesado que equivalentes de alumínio | Componentes pequenos e altamente detalhados; aplicações onde o peso é menos crítico |
Vale a pena notar uma compensação inerente às ligas de fundição sob pressão de alumínio: o teor de silício que confere ao A380 e ao ADC12 sua excelente fundibilidade e fluidez também reduz sua condutividade térmica em comparação com ligas forjadas ou fundidas por gravidade. O alumínio puro tem uma condutividade térmica de aproximadamente 237 W/m·K; a liga de fundição sob pressão A380 atinge apenas cerca de 96 W/m·K. Os engenheiros que exigem maior condutividade às vezes especificam o A356.0 produzido por fundição sob pressão ou por gravidade, aceitando um processo mais lento e um pouco mais caro em troca de desempenho térmico superior.
Materiais Emergentes
A pesquisa contínua de materiais está expandindo as opções disponíveis para projetistas de dissipadores de calor. Materiais compósitos que incorporam partículas cerâmicas ou fibras de carbono estão sendo investigados para aplicações que exigem alta condutividade térmica e baixo peso além do que as ligas de alumínio padrão podem fornecer. Os nanocompósitos aprimorados com grafeno representam uma direção de pesquisa de longo prazo, com potencial para melhorias dramáticas na condutividade térmica se puderem ser integrados com sucesso em processos de fundição sob pressão comercialmente escalonáveis.
Considerações de projeto para dissipadores de calor de fundição sob pressão
A liberdade geométrica da fundição sob pressão é substancial em comparação com a extrusão, mas não é ilimitada. O projeto eficaz do dissipador de calor para fundição sob pressão requer uma consideração cuidadosa e simultânea do desempenho térmico, capacidade de fabricação e integridade mecânica.
Geometria e Densidade da Aleta
As aletas são o principal mecanismo pelo qual um dissipador de calor aumenta sua área de superfície efetiva. Em um dissipador de calor fundido, as aletas podem ser orientadas em múltiplas direções, variadas em altura e espessura ao longo da peça e dispostas em configurações de pino, retas, de corte transversal ou radiais que seriam impossíveis de extrusar. Os principais parâmetros geométricos incluem:
- Altura da barbatana: Aletas mais altas aumentam a área de superfície, mas também aumentam a profundidade da cavidade da matriz, o que torna o preenchimento de aletas finas com metal fundido mais desafiador e aumenta o risco de fechamento a frio (preenchimentos incompletos) ou porosidade.
- Espessura da barbatana: Aletas mais finas fornecem mais aletas por unidade de largura (maior densidade de aletas) e, portanto, maior área de superfície, mas existem limites práticos inferiores - normalmente em torno de 1,0 a 1,5 mm para fundição sob pressão de alumínio - abaixo dos quais o enchimento confiável não pode ser garantido.
- Passo das aletas (espaçamento): Aletas mais próximas aumentam a área de superfície, mas restringem o fluxo de ar entre as aletas, reduzindo potencialmente a transferência de calor por convecção. O passo ideal depende se o resfriamento é por convecção natural ou fluxo de ar forçado e da velocidade desse fluxo de ar.
- Formato da barbatana: As aletas de pino (postes cilíndricos ou quadrados) funcionam bem sob o fluxo de ar de um ventilador montado diretamente. Aletas paralelas retas funcionam melhor quando o fluxo de ar é canalizado ao longo de seu comprimento. Arranjos de aletas radiais são comuns em dissipadores de calor redondos de LED onde a convecção natural domina.
Espessura e planicidade da base
A placa de base do dissipador de calor – a seção sólida que entra em contato com o componente gerador de calor – deve ser espessa o suficiente para espalhar o calor lateralmente do ponto de contato por todo o conjunto de aletas, mas não tão espessa que acrescente peso desnecessário e custo de material. A espessura da base é determinada pela resistência ao espalhamento térmico necessária e pela rigidez necessária para evitar empenamento durante o processo de fundição sob pressão e em serviço. A planicidade da superfície de base é crítica: mesmo pequenos espaços entre a fonte de calor e o dissipador de calor introduzem uma resistência térmica adicional significativa. A usinagem CNC da superfície de montagem após a fundição é frequentemente especificada para garantir planicidade entre 0,05–0,1 mm.
Ângulos de inclinação
Os ângulos de inclinação – a leve conicidade aplicada a todas as superfícies verticais da cavidade da matriz – são um requisito fundamental do processo de fundição sob pressão. Sem estiramento, a peça fundida travaria nas paredes da matriz à medida que solidificava e se contraía, impossibilitando a ejeção ou causando o rompimento da peça. Os ângulos de inclinação padrão para fundição sob pressão de alumínio são normalmente de 0,5° a 2° para superfícies externas e de 1° a 3° para superfícies internas (núcleos). Para aletas de dissipadores de calor, os ângulos de inclinação significam que as aletas são ligeiramente mais espessas na base do que na ponta, o que é, em qualquer caso, estruturalmente benéfico.
Uniformidade da espessura da parede
Mudanças abruptas na espessura da parede causam taxas de solidificação desiguais, o que pode levar à porosidade, vazios de contração e tensões residuais na peça fundida. Os projetistas buscam uma espessura de parede tão uniforme quanto possível em toda a peça, usando raios generosos nas transições de espessura e evitando seções espessas isoladas (que são as últimas a solidificar e, portanto, mais propensas ao encolhimento). Para dissipadores de calor, isso significa que a junção da aleta à base e quaisquer saliências integradas ou almofadas de montagem devem ser cuidadosamente arredondadas.
Linha de partição e posicionamento do pino ejetor
A localização da linha de partição afeta tanto a aparência do dissipador de calor acabado quanto sua precisão dimensional. Marcas de flash e testemunhas na linha de partição são inevitáveis e sua localização deve ser escolhida para minimizar o impacto nas superfícies funcionais. Marcas de pinos ejetores na superfície do dissipador de calor são igualmente inevitáveis e sua posição deve ser planejada para que não afetem a superfície de montagem do componente ou qualquer superfície que será visível no produto final.
Tratamentos de superfície para dissipadores de calor de fundição sob pressão
As superfícies de alumínio fundido são funcionais, mas podem ser melhoradas tanto no desempenho térmico quanto na durabilidade por meio de uma variedade de opções de tratamento de superfície.
Anodização
Anodização is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Nota: A liga de alumínio padrão A380 não é ideal para anodização devido ao seu alto teor de silício e cobre, que produz um acabamento anodizado irregular, escuro ou manchado. Para aplicações que exigem uma aparência anodizada de alta qualidade, uma liga com baixo teor de silício, como A360 ou ADC1, deve ser especificada.
Revestimento em Pó
O revestimento em pó aplica um pó de polímero seco eletrostaticamente à superfície do dissipador de calor, que é então curado em um forno para formar um filme uniforme e durável. Oferece boa proteção contra corrosão e permite uma ampla gama de cores. Tal como a anodização, o revestimento de polímero tem baixa condutividade térmica, pelo que a sua espessura deve ser minimizada (normalmente 60–100 µm) em superfícies termicamente críticas. O revestimento em pó é compatível com A380 e a maioria das outras ligas de fundição sob pressão de alumínio.
Tiro e queda
O jateamento ou jateamento de esferas na superfície fundida remove rebarbas residuais, melhora a uniformidade da superfície e aumenta a rugosidade da superfície - o que aumenta marginalmente a área de superfície efetiva para transferência de calor. O tumbling alcança resultados semelhantes para componentes menores processados em lotes. Estes tratamentos são frequentemente aplicados como uma etapa preparatória antes da anodização ou pintura.
Galvanoplastia
Em aplicações que exigem maior dureza superficial, condutividade elétrica ou propriedades estéticas específicas, a galvanoplastia com níquel, cromo ou outros metais é uma opção. O revestimento de níquel, em particular, oferece excelente resistência à corrosão e um acabamento superficial liso, e é usado em algumas aplicações de telecomunicações e eletrônica militar.
Vantagens dos dissipadores de calor de fundição sob pressão
A fundição sob pressão oferece um conjunto de vantagens que a tornam a rota de fabricação preferida para dissipadores de calor em muitos contextos de aplicação:
- Geometria tridimensional complexa: A fundição sob pressão pode produzir conjuntos de aletas com orientação variada, recursos de montagem integrados, canais e ressaltos em uma única operação - geometrias que são impossíveis ou proibitivamente caras por qualquer outro método.
- Altas taxas de produção: As máquinas de fundição sob pressão de câmara fria podem atingir tempos de ciclo da ordem de um a três minutos por injeção para tamanhos típicos de dissipadores de calor, permitindo um rendimento muito alto quando as ferramentas são estabelecidas. Isso torna a fundição sob pressão altamente competitiva em termos de custos para grandes volumes de produção.
- Excelente consistência dimensional: Todas as peças fundidas de uma determinada matriz têm dimensões extremamente próximas, o que é importante para a montagem de componentes eletrônicos, onde os dissipadores de calor devem combinar precisamente com pacotes e invólucros de componentes padronizados.
- Integridade estrutural: Os dissipadores de calor fundidos são mecanicamente robustos, capazes de suportar vibrações, choques e cargas mecânicas impostas durante a montagem. Isto os torna particularmente valiosos em ambientes automotivos e industriais.
- Produção em formato quase líquido: A peça fundida se aproxima muito de sua geometria final, reduzindo a extensão da usinagem secundária e do desperdício de material em comparação com a usinagem de um dissipador de calor a partir de um tarugo sólido.
- Integração de múltiplas funções: Suportes de montagem, recursos de gerenciamento de cabos, paredes do gabinete e aletas do dissipador de calor podem ser incorporados em uma única peça fundida, reduzindo o número de componentes separados, operações de montagem e possíveis juntas de interface térmica no produto final.
Limitações e desafios dos dissipadores de calor de fundição sob pressão
Apesar de seus pontos fortes, a fundição sob pressão não é a solução ideal em todas as situações. Os engenheiros devem estar cientes de suas principais limitações:
- Alto custo de ferramentas: As matrizes de aço para fundição sob pressão de alumínio são caras - normalmente variando de vários milhares a dezenas de milhares de libras, dependendo da complexidade - tornando a fundição sob pressão antieconômica para pequenas quantidades de produção. O ponto de equilíbrio versus usinagem a partir de sólidos ou outros processos depende da complexidade e do volume da peça, mas a fundição sob pressão geralmente se torna atraente acima de alguns milhares de peças por ano.
- Porosidade: A fundição sob pressão de alta pressão pode reter ar na cavidade da matriz, causando porosidade dentro da peça fundida. Isto é particularmente problemático para dissipadores de calor que serão expostos à pressão (como designs de placas frias resfriadas por líquido) ou para peças que requerem tratamento térmico após a fundição. A fundição sob pressão semissólida e a fundição sob pressão assistida a vácuo são variantes de processo que reduzem significativamente a porosidade, com custo adicional de processo.
- Menor condutividade térmica do que outras formas de alumínio: Como observado acima, as ligas ricas em silício que conferem à fundição sob pressão de alumínio sua excelente fluidez também reduzem a condutividade térmica em relação às ligas forjadas ou ligas de fundição com baixo teor de silício. Para aplicações com exigências térmicas extremas, isto pode ser um fator limitante.
- Limitações da proporção da aleta: Aletas muito finas e muito altas são difíceis de preencher de forma confiável com fundição sob pressão. Se a aplicação exigir uma densidade de aletas extremamente alta ou uma proporção de aspecto além do que a fundição sob pressão pode alcançar com segurança, dissipadores de calor com aletas desbastadas ou coladas podem ser mais apropriados.
- Mudanças de design são caras: Modificar a matriz depois de fabricada é caro. Ao contrário dos dissipadores de calor extrudados - onde uma nova matriz de extrusão é relativamente barata - a alteração do design de um dissipador de calor fundido pode exigir um retrabalho significativo ou uma matriz totalmente nova.
Fundição sob pressão versus outros métodos de fabricação de dissipadores de calor
| Método | Complexidade do projeto | Condutividade Térmica | Custo de ferramentas | Custo unitário (alto volume) | Melhor para |
|---|---|---|---|---|---|
| Fundição sob pressão | Muito alto (3D) | Moderado (~96 W/m·K) | Alto | Baixo | Formas complexas, alto volume, recursos integrados |
| Extrusão | Moderado (perfil 2D) | Bom (~150–200 W/m·K) | Baixo | Muito baixo | Seções transversais simples e uniformes, volume médio |
| Esquiar | Alto (thin dense fins) | Muito bom | Moderado | Moderado | Alto fin density, high performance, moderate volume |
| Forjar | Moderado | Excelente | Moderado–High | Moderado | Alto strength, high thermal performance |
| Barbatana colada | Muito alto | Excelente (copper fins) | Baixo–Moderate | Alto | Desempenho ultra-alto, designs personalizados, baixo volume |
| Usinagem CNC | Muito alto | Excelente | Baixo (no tooling) | Muito alto | Protótipos, volume muito baixo, maior precisão |
Aplicações de dissipadores de calor para fundição sob pressão
A combinação de liberdade geométrica, robustez mecânica e eficiência de produção faz dos dissipadores de calor fundidos a solução preferida em uma ampla gama de indústrias e categorias de produtos.
Iluminação LED
As luminárias LED - especialmente luminárias industriais de alto brilho, luminárias de rua e luminárias para cultivo de horticultura - são uma das áreas de aplicação de maior e mais rápido crescimento para dissipadores de calor fundidos sob pressão. A geometria circular ou poligonal de muitos conjuntos de LED, combinada com a necessidade de integrar o invólucro óptico, os pontos de montagem e o conjunto de aletas em um único componente compacto e esteticamente considerado, é ideal para fundição sob pressão. Dissipadores de calor de LED fundidos bem projetados podem reduzir a resistência térmica em até 20% em comparação com designs extrudados equivalentes, melhorando diretamente a temperatura, a eficácia e a vida útil da junção do LED.
Eletrônica Automotiva
A eletrificação dos veículos – motores elétricos, inversores, carregadores integrados, sistemas de gestão de baterias e sistemas eletrónicos avançados de assistência ao condutor – aumentou drasticamente as exigências de gestão térmica dos componentes automóveis. Os dissipadores de calor de alumínio fundido são amplamente utilizados nessas aplicações porque combinam alta resistência mecânica (para suportar vibrações e cargas mecânicas), bom desempenho térmico, compatibilidade com tratamentos de superfície automotiva e a capacidade de integrar recursos complexos de montagem e vedação. Os inversores de veículos elétricos, em particular, contam com dissipadores de calor fundidos sob pressão ou placas frias como um elemento chave de gerenciamento estrutural e térmico.
Infraestrutura de Telecomunicações e Redes
Equipamentos de estação base, amplificadores de potência de RF e switches de rede geram calor substancial em gabinetes densamente compactados. Os dissipadores de calor fundidos permitem que o gerenciamento térmico seja integrado diretamente na carcaça do equipamento, eliminando a necessidade de componentes separados do dissipador de calor e reduzindo o número de interfaces térmicas no caminho de calor. As geometrias compactas e complexas obtidas pela fundição sob pressão combinam bem com as restrições espaciais dos modernos equipamentos de telecomunicações.
Eletrônica de Potência Industrial
Inversores de frequência variável, conversores de energia, equipamentos de soldagem e controladores de motores industriais exigem dissipadores de calor robustos e de longa vida útil, capazes de funcionar de maneira confiável em ambientes que podem envolver vibração, contaminação e ciclos térmicos. Os dissipadores de calor fundidos nessas aplicações geralmente integram recursos de montagem para módulos de potência (IGBTs, tiristores, MOSFETs) diretamente na peça fundida, reduzindo a complexidade da montagem e garantindo contato repetível e bem definido entre o componente e o dissipador de calor.
Eletrônicos de consumo
De consoles de jogos e decodificadores a fontes de alimentação e amplificadores de áudio, os produtos eletrônicos de consumo se beneficiam de dissipadores de calor fundidos quando seus requisitos de formato – circular, em forma de L ou não prismáticos – tornam a extrusão impraticável. A relação custo-benefício da fundição sob pressão em grandes volumes também se adapta ao ambiente de produção de produtos eletrônicos de consumo no mercado de massa.
Controle de qualidade na produção de dissipadores de calor para fundição sob pressão
Garantir uma qualidade consistente em dissipadores de calor fundidos sob pressão requer controle sistemático em vários estágios do processo de produção. As principais medidas de controle de qualidade incluem:
- Verificação de material recebido: Confirmação da composição da liga de cada carga fundida por análise espectrográfica antes do início da fundição.
- Monitoramento de parâmetros de processo: Registrar e controlar a pressão de injeção, a temperatura do metal, a temperatura da matriz e o tempo de ciclo de cada disparo para detectar desvios no processo antes que ele produza peças defeituosas.
- Inspeção dimensional: Usando máquinas de medição por coordenadas (CMMs) ou dispositivos de medição para verificar dimensões críticas – particularmente o nivelamento da superfície de montagem e o passo das aletas – com base em amostras estatísticas.
- Detecção de porosidade: Inspeção por raios X ou tomografia computadorizada para aplicações onde a porosidade interna é inaceitável, como componentes de refrigeração líquida estanques à pressão.
- Validação de desempenho térmico: Testes de resistência térmica usando configurações de teste calibradas para verificar se os dissipadores de calor atendem ao desempenho térmico especificado antes de serem liberados para produção.
Conclusão
Os dissipadores de calor fundidos sob pressão representam uma solução altamente capaz e amplamente adotada para o gerenciamento térmico de sistemas eletrônicos e de energia em setores que vão desde eletrônicos de consumo e iluminação LED até eletrificação automotiva e conversão de energia industrial. Sua capacidade de produzir geometrias de aletas tridimensionais complexas, integrar vários recursos funcionais em um único componente e fornecer qualidade consistente em altos volumes de produção proporciona vantagens que nenhum outro processo de fabricação replica totalmente.
A decisão de engenharia de especificar um dissipador de calor para fundição sob pressão requer um equilíbrio cuidadoso dos requisitos de condutividade térmica, complexidade geométrica, volume de produção, investimento em ferramentas e necessidades de acabamento superficial. Quando esses fatores se alinham – especialmente quando os volumes de produção são altos, a geometria é complexa e a robustez mecânica é importante junto com o desempenho térmico – a fundição sob pressão é consistentemente a escolha mais eficaz e econômica. À medida que as densidades de potência na eletrônica continuam a aumentar e o gerenciamento térmico se torna cada vez mais crítico para a confiabilidade do produto, os dissipadores de calor fundidos sob pressão continuarão sendo uma tecnologia fundamental no kit de ferramentas do engenheiro térmico.