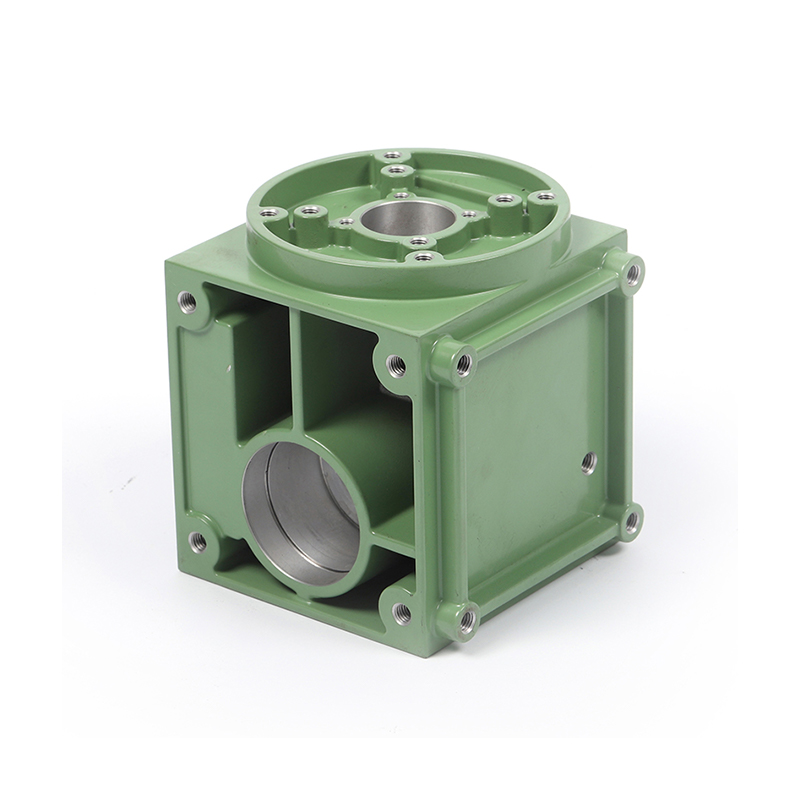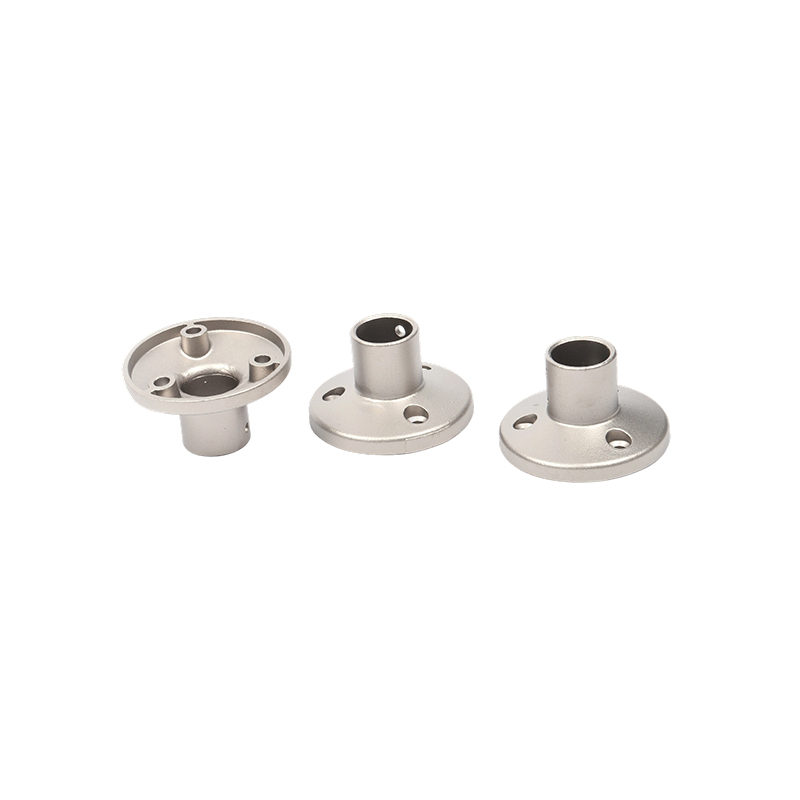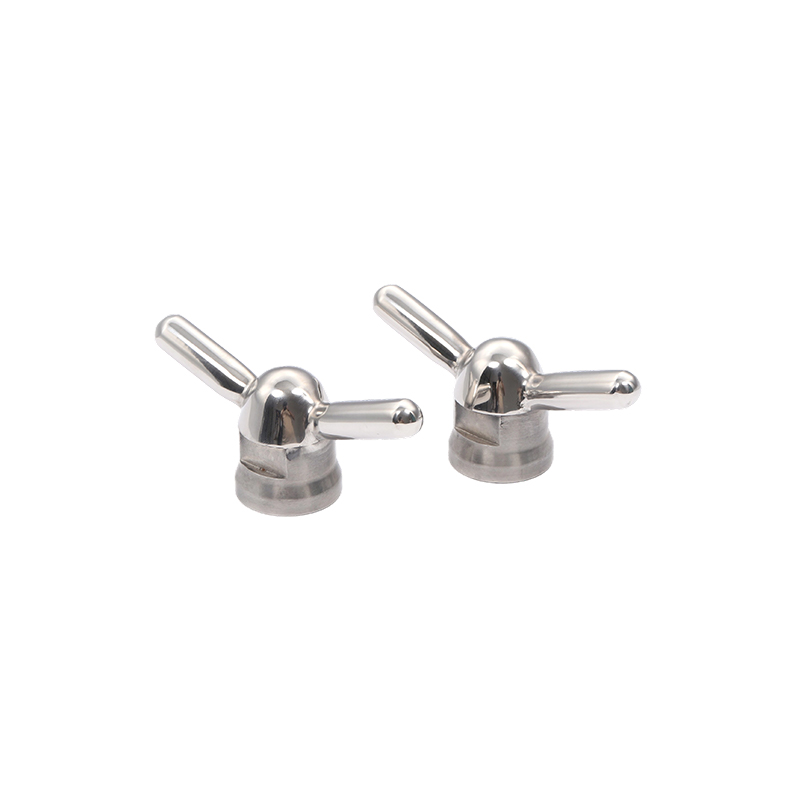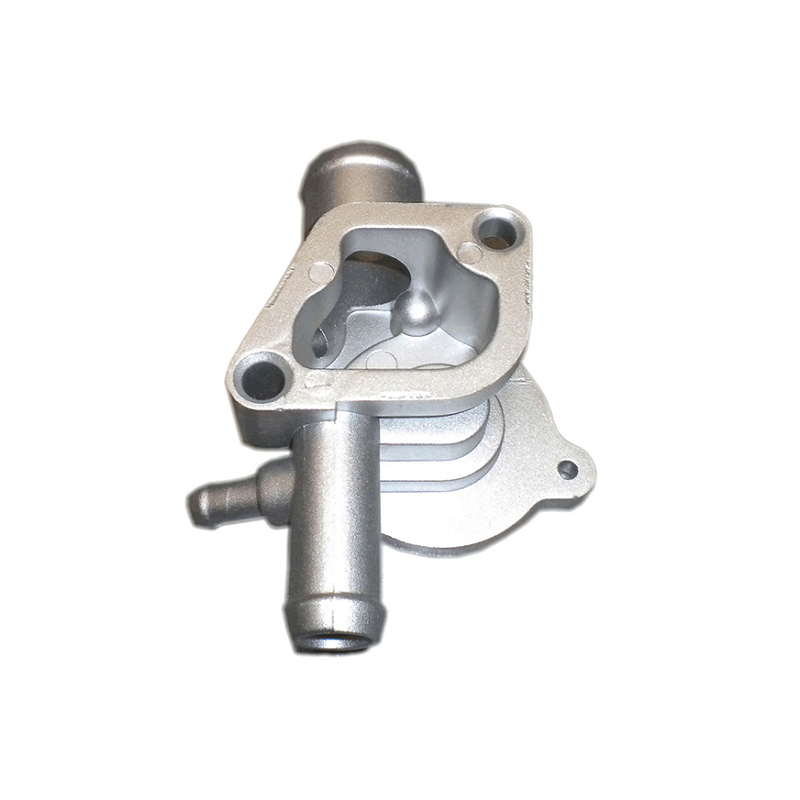
A fundição sob pressão de zinco é um método de fundição de metal de alta pressão no qual a liga de zinco fundido é forçada para dentro de uma cavidade de molde de aço endurecido (a "matriz") a pressões normalmente variando de 1.000 a 30.000 psi. A liga solidifica rapidamente dentro da matriz, produzindo uma peça dimensionalmente estável e com formato quase final que geralmente requer pouca ou nenhuma usinagem secundária.
Comparado a outros metais fundidos sob pressão, como alumínio, magnésio ou cobre, o zinco oferece uma combinação única de propriedades: baixo ponto de fusão (~420°C / 788 °F) , alta fluidez, fundibilidade superior e excelente resistência mecânica. Essas características tornam o zinco a escolha preferida para componentes complexos de paredes finas e peças que exigem detalhes de alta precisão.
Duas configurações principais de máquina são usadas no processo de fundição sob pressão de zinco : o câmara quente máquina (a mais comum para zinco) e a usada com menos frequência câmara fria máquina. Nas máquinas de câmara quente, o mecanismo de injeção fica submerso no reservatório de metal fundido, permitindo tempos de ciclo muito rápidos — normalmente de 400 a 900 disparos por hora.
Visão geral passo a passo do processo de fundição sob pressão de zinco
O processo de fundição sob pressão de zinco segue uma sequência de operações rigorosamente controlada. Cada estágio impacta diretamente a precisão dimensional, o acabamento superficial e a integridade estrutural do componente final.
As metades da matriz são limpas e pulverizadas com um agente desmoldante (lubrificante da matriz). Isso evita aderência, controla gradientes térmicos e prolonga a vida útil da matriz.
A matriz da tampa e a matriz do ejetor são fechadas hidraulicamente e travadas sob alta força de fixação – o suficiente para resistir à pressão de injeção durante o enchimento.
O zinco fundido a ~430–450 °C é injetado na cavidade da matriz através do pescoço de ganso e do bocal (câmara quente) a velocidade e pressão precisamente controladas.
A liga congela em milissegundos a segundos. A temperatura da matriz, os canais de resfriamento e a composição da liga governam a taxa de solidificação e a microestrutura.
Uma vez solidificada, a matriz se abre e os pinos ejetores empurram a peça fundida para fora da cavidade da matriz. O design adequado do ejetor evita a distorção de recursos finos.
Portões, corredores e flash são aparados (geralmente por matrizes de corte automatizadas). O pós-processamento pode incluir jateamento, galvanização, revestimento em pó ou usinagem CNC.
O ciclo inteiro – da injeção à ejeção – normalmente leva 5 a 40 segundos , dependendo da complexidade da peça e da espessura da parede. Este rápido tempo de ciclo é uma das principais vantagens econômicas do processo de fundição sob pressão de zinco.
Ligas de zinco comuns usadas em fundição sob pressão
A seleção da liga de zinco influencia profundamente as propriedades mecânicas, a resistência à corrosão e a estabilidade dimensional da peça fundida. A família ZAMAK (um acrônimo das palavras alemãs para seus metais constituintes: Zinco, Alumínio, Magnésio, Cobre) representa o grupo de ligas de zinco para fundição sob pressão mais amplamente utilizado em todo o mundo.
| Liga | Al % | % Cu | mg% | Resistência à tração | Características principais |
|---|---|---|---|---|---|
| ZAMAK 2 (Liga 2) | 4.0 | 3.0 | 0.04 | ~359MPa | Maior resistência e dureza da família ZAMAK; boa resistência à fluência |
| ZAMAK 3 (Liga 3) | 4.0 | 0.10 | 0.04 | ~283MPa | Mais amplamente utilizado; excelentes propriedades de fundição; estabilidade dimensional |
| ZAMAK 5 (Liga 5) | 4.0 | 1.0 | 0.04 | ~328MPa | Maior resistência que #3; melhor resistência à fluência; comum na Europa |
| ZAMAK 7 (Liga 7) | 4.0 | 0.01 | 0.005 | ~283MPa | #3 modificado com menor Mg; fluidez superior; paredes mais finas possíveis |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374MPa | Maior alumínio; moldável em câmara quente; boas propriedades de rolamento |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426MPa | Liga de zinco de maior resistência; leve; gravidade/câmara fria apenas |
ZAMAK 3 é responsável por aproximadamente 70% de todas as peças fundidas de zinco produzidas na América do Norte devido ao seu excepcional equilíbrio entre moldabilidade, propriedades mecânicas e economia. Quando é necessária maior resistência sem sacrificar a precisão dimensional, ZAMAK 5 é a atualização típica.
Vantagens da fundição sob pressão de zinco
O processo de fundição sob pressão de zinco oferece uma combinação atraente de benefícios que poucos métodos alternativos de fabricação podem igualar simultaneamente. Compreender essas vantagens ajuda engenheiros e especialistas em compras a tomar decisões informadas na seleção de materiais
As peças fundidas de zinco atingem rotineiramente tolerâncias de ±0,025 mm em características críticas, reduzindo ou eliminando operações dispendiosas de usinagem secundária.
As máquinas de fundição sob pressão de zinco com câmara quente podem produzir centenas de granalhas por hora, suportando a produção em grande volume a custos unitários mais baixos do que muitos processos concorrentes.
A alta fluidez do zinco fundido permite o preenchimento de paredes finas (até 0,3 mm), cortes inferiores, roscas e passagens internas complexas em uma única operação de fundição.
As matrizes de aço usadas na fundição de zinco duram significativamente mais do que as de alumínio – muitas vezes excedendo 1.000.000 de tiros – reduzindo o custo amortizado de ferramentas por peça.
As superfícies de zinco fundido são lisas o suficiente para revestimento direto, pintura ou revestimento em pó sem extensa preparação da superfície, reduzindo os custos de acabamento.
O zinco forma naturalmente uma pátina protetora e as peças fundidas sob pressão de zinco são altamente receptivas a revestimentos de galvanoplastia, anodização e conversão de cromato para maior proteção.
Aplicações industriais de peças fundidas de zinco
A versatilidade do processo de fundição sob pressão de zinco tornou-o indispensável em um espectro extremamente amplo de indústrias. De produtos eletrônicos de consumo a componentes automotivos pesados, peças fundidas sob pressão de zinco são encontradas onde quer que alta precisão, resistência e qualidade cosmética se cruzem com a necessidade de produção econômica em alto volume.
Principais indústrias de uso final
No indústria automotiva , peças fundidas de zinco aparecem em carburadores, componentes de sistemas de combustível, maçanetas, mecanismos de cintos de segurança, peças de colunas de direção e cada vez mais em componentes de veículos elétricos (EV) que exigem blindagem eletromagnética. A capacidade de integrar múltiplas funções em uma única peça reduz as etapas de montagem e o peso nos sistemas do veículo.
O eletrônicos de consumo O setor depende fortemente da fundição de zinco para dobradiças de laptops, corpos de câmeras, caixas de conectores e dissipadores de calor, onde a combinação de capacidade de blindagem EMI, condutividade térmica e controle dimensional preciso é crítica para o desempenho do produto.
Principais considerações de projeto para fundição sob pressão de zinco
A fundição sob pressão de zinco bem-sucedida começa com projeto para capacidade de fabricação (DFM) . Os engenheiros que entendem as restrições e capacidades do processo no início da fase de projeto obtêm melhor qualidade das peças, custos mais baixos de ferramentas e tempo de colocação no mercado mais rápido.
Espessura da parede
A espessura uniforme da parede promove uma solidificação uniforme e minimiza defeitos de contração. A espessura nominal de parede recomendada para peças fundidas de zinco é 1,0–3,5 mm , embora paredes tão finas quanto 0,3 mm sejam possíveis com o ZAMAK 7. Mudanças abruptas na espessura da seção devem ser evitadas ou transicionadas com conicidades graduais.
Ângulos de inclinação
Ângulos de projeto de 0,5° a 2° em superfícies paralelas à direção da linha de partição permitem uma ejeção limpa sem distorcer a peça. Paredes internas e bolsões profundos exigem ângulos de saída maiores para compensar o encolhimento do metal nos núcleos.
Costelas e chefes
As nervuras devem ter 50-70% da espessura da parede adjacente e posicionadas para endurecer sem criar afundamentos ou porosidade. As saliências (recursos cilíndricos elevados para fixadores) devem ter pinos centrais para controlar a consistência da parede e ser apoiadas por reforços para maior resistência.
Cortes inferiores e ações laterais
Os cortes inferiores exigem ações laterais (núcleos deslizantes) na matriz, o que aumenta a complexidade e o custo do ferramental. Onde o projeto permitir, a conversão de rebaixos externos em recursos equivalentes alcançáveis sem ações laterais reduz significativamente o custo da matriz e melhora a confiabilidade da produção.
Tolerâncias e encolhimento
ZAMAK 3 tem uma retração linear de aproximadamente 1,17%. Os projetistas da matriz compensam dimensionando a cavidade adequadamente. Tolerâncias gerais de ±0,076 mm por 25 mm de dimensão são alcançáveis na produção; recursos críticos podem ser mantidos em ±0,025 mm com gating e controle de processo adequados.
Defeitos comuns e controle de qualidade em fundição sob pressão de zinco
Mesmo com as vantagens inerentes ao zinco como metal fundido, a variabilidade do processo pode introduzir defeitos que comprometem a integridade ou a aparência da peça. A compreensão das causas raízes dos defeitos comuns permite que os engenheiros de processo implementem medidas preventivas e mantenham uma qualidade de produção consistente.
- Porosidade Vazios de gás ou contração dentro da peça fundida. Causada por ar aprisionado, velocidade de injeção excessiva ou ventilação insuficiente. Resolvido otimizando o design do portão/corredor, adicionando assistência de vácuo ou ajustando os parâmetros de injeção.
- Fechamento frio Linhas de costura visíveis onde duas frentes de fluxo de metal se encontram sem se fundirem totalmente. Resultam de temperatura insuficiente do metal, injeção lenta ou má localização do gate. Corrigido aumentando a temperatura do metal ou redesenhando o sistema de portão.
- Flash Aletas finas de metal na linha de partição ou ao redor dos pinos ejetores. Causada por matrizes desgastadas, força de fixação insuficiente ou pressão de injeção excessiva. Requer manutenção da matriz, ajuste da força de fixação ou ajuste dos parâmetros de injeção.
- Mau funcionamento Preenchimento incompleto da cavidade da matriz. Normalmente devido à baixa temperatura do metal, pressão de injeção insuficiente ou paredes finas que congelam antes do preenchimento da cavidade. Resolvido por meio de ajuste de temperatura e redesenho do portão.
- Encolhimento Interdendrítico Porosidade subterrânea no centro de seções espessas devido à contração de solidificação. Minimizado através de projeto de parede uniforme, pressão de intensificação e resfriamento adequado da matriz.
- Bolhas Bolhas superficiais que aparecem após o revestimento ou pintura, causadas pela porosidade subterrânea que se expande sob o calor. Prevenido pelo controle da porosidade na fase de fundição através da otimização do processo.
As operações modernas de fundição sob pressão de zinco empregam uma abordagem abrangente de gerenciamento de qualidade, combinando Controle Estatístico de Processo (CEP) , inspeção por raios X, verificação dimensional CMM e sistemas de visão automatizados para detectar e solucionar defeitos em tempo real.
Sustentabilidade e o processo de fundição sob pressão de zinco
À medida que as indústrias transformadoras enfrentam uma pressão crescente para reduzir o impacto ambiental, o processo de fundição sob pressão de zinco oferece vantagens de sustentabilidade inerentes que merecem reconhecimento. O zinco é um dos metais mais reciclados da Terra e a natureza de circuito fechado da fundição sob pressão minimiza o desperdício de material.
O temperatura de fusão mais baixa de ligas de zinco se traduz diretamente em menor consumo de energia por quilograma de metal fundido em comparação com ligas de alumínio ou cobre. A vida útil da matriz também é maior, reduzindo o consumo de aço para ferramentas que consome muita energia durante a vida útil de produção de um componente.
Além disso, a capacidade de produzir componentes em formato quase líquido com pós-usinagem mínima reduz a geração de cavacos e a energia associada às operações secundárias. À medida que os fabricantes buscam a certificação ambiental ISO 14001 e as metas de redução da pegada de carbono, o perfil de economia circular inerente à fundição sob pressão de zinco torna-se um critério de seleção cada vez mais importante.
Tendências futuras na tecnologia de fundição sob pressão de zinco
O zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Tixomoldagem de Zinco
Os processos de tixocasting injetam zinco em um estado tixotrópico semissólido, reduzindo a porosidade e melhorando as propriedades mecânicas em comparação com a injeção convencional totalmente líquida. Embora mais complexos, os componentes de zinco tixomoldados podem se aproximar das propriedades do material forjado em aplicações críticas.
Simulação integrada e controle de processos de IA
Ferramentas avançadas de simulação de preenchimento de matrizes (como MAGMASOFT e Flow-3D) agora são usadas rotineiramente para otimizar o projeto de comportas e canais, prever encolhimento e identificar pontos quentes antes de cortar aço. Cada vez mais, algoritmos de aprendizado de máquina estão sendo implantados em máquinas de fundição sob pressão para ajustar dinamicamente os parâmetros do processo com base nos dados do sensor, reduzindo as taxas de refugo e melhorando a consistência do processo.
Fundição de múltiplos materiais e insertos
O zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturização e Micro Fundição
Os avanços na fabricação de matrizes e no controle de injeção permitiram micro fundição de componentes de zinco com peso inferior a 1 grama e características medidas em centésimos de milímetro. As aplicações em microeletrônica, dispositivos médicos e instrumentação de precisão continuam a expandir os limites do que a fundição sob pressão de zinco pode alcançar.
O zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of alta precisão dimensional, excelente acabamento superficial, tempos de ciclo rápidos, longa vida útil da matriz, flexibilidade de projeto e reciclabilidade inerente posiciona a fundição sob pressão de zinco como uma pedra angular duradoura da fabricação de metais de precisão.
Seja selecionando ZAMAK 3 para uma carcaça de produtos eletrônicos de consumo de alto volume, ZAMAK 5 para um suporte estrutural automotivo ou ZA-27 para um componente de rolamento de alta resistência, o processo de fundição sob pressão de zinco oferece um caminho para peças metálicas complexas e de alta qualidade a um nível de custo e desempenho que as alternativas lutam para igualar. Para engenheiros dispostos a se envolver com o processo no início do ciclo de projeto, a fundição sob pressão de zinco continua a desbloquear novas possibilidades na inovação de produtos.