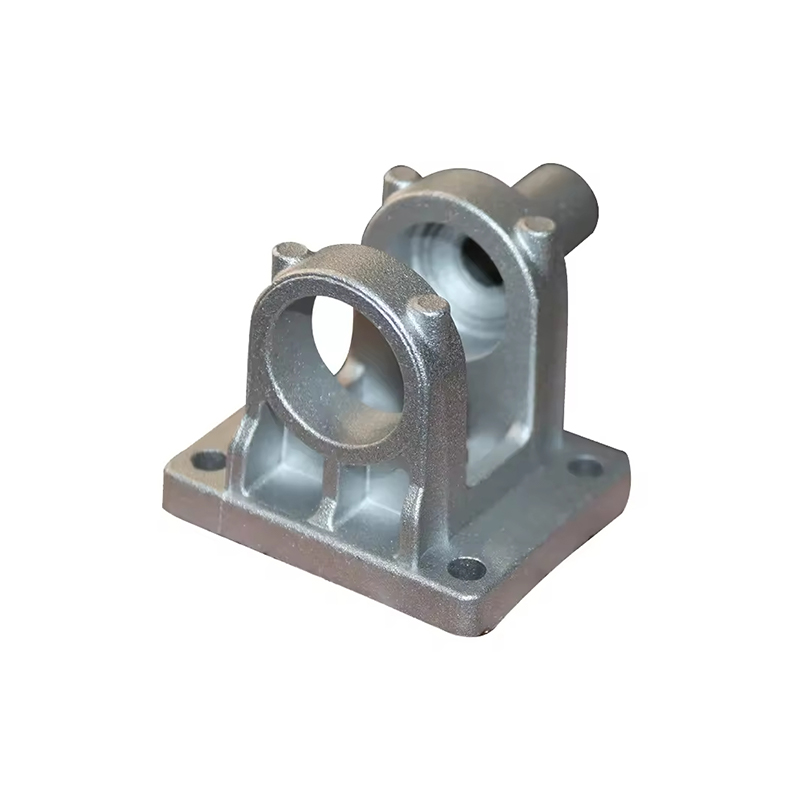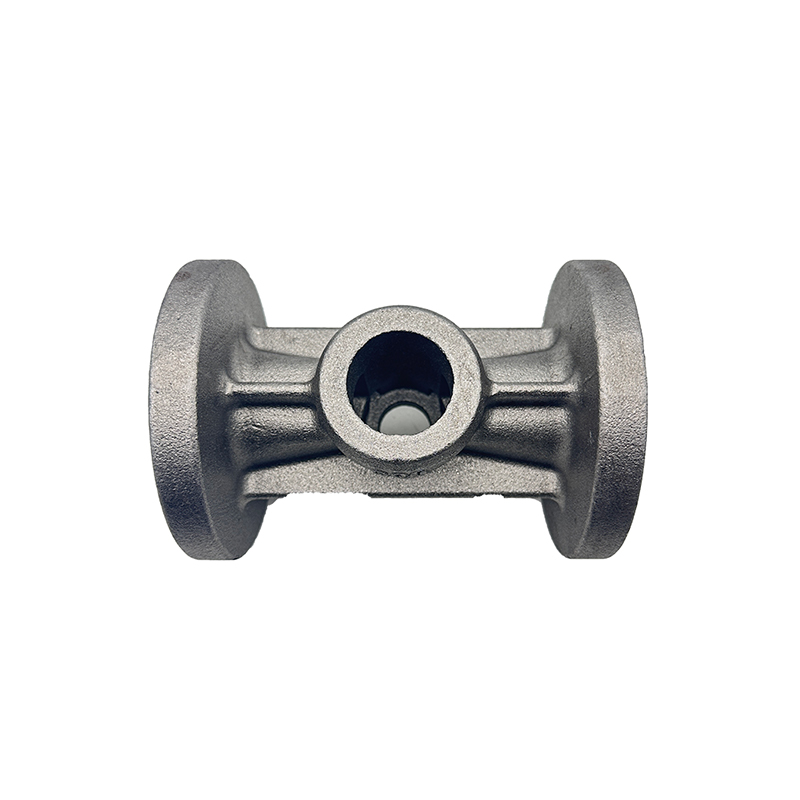
Fundição de precisão leve situa-se na convergência da ciência dos materiais, engenharia de ferramentas e controle dimensional. Ele permite que os fabricantes dos setores aeroespacial, automotivo, médico e de defesa produzam componentes metálicos complexos e com formato quase perfeito, que combinam massa mínima com tolerâncias rígidas – qualidades que são cada vez mais inegociáveis em aplicações orientadas para o desempenho.
O que é fundição leve de precisão
Fundição leve de precisão refere-se a uma família de processos de conformação de metal projetados para produzir componentes com alta precisão dimensional enquanto utiliza ligas que minimizam a massa total do componente. Ao contrário dos métodos de fundição convencionais, onde o excesso de material é esperado e removido através da usinagem, a fundição de precisão visa um resultado próximo do formato final - a peça fundida corresponde perfeitamente à geometria final, reduzindo o pós-processamento e o desperdício de material simultaneamente.
O termo abrange várias tecnologias distintas, incluindo fundição por cera perdida, fundição sob pressão com ligas leves, fundição por compressão e fundição de metal semissólido. O que os une é o duplo mandato: alcançar precisão geométrica repetível e usar materiais cuja relação densidade/resistência proporcione economias de peso significativas. Ligas de alumínio, ligas de magnésio e ligas de titânio são as famílias de materiais mais amplamente utilizadas neste espaço.
Métodos de fundição de núcleo e suas características
Fundição de investimento
A fundição de precisão, historicamente conhecida como processo de cera perdida, continua sendo a referência em complexidade geométrica na fundição de precisão. Um padrão de cera é revestido com camadas de pasta cerâmica, que endurece formando uma casca. A cera é então derretida e o metal fundido é derramado no molde de cerâmica. Quando aplicada a ligas leves, como alumínio A356 ou titânio Ti-6Al-4V, a fundição de precisão pode atingir espessuras de parede tão finas quanto 0,8 mm e tolerâncias de 0,1 mm por 25 mm de dimensão.
O processo é especialmente adequado para componentes de turbinas aeroespaciais, estruturas de implantes cirúrgicos e suportes estruturais de paredes finas, onde a complexidade geométrica e o baixo peso são obrigatórios. Sua principal limitação é o tempo de ciclo: cada revestimento cerâmico requer vários estágios de secagem, tornando-o menos adequado para produção de volumes extremamente altos.
Fundição sob pressão de alumínio
A fundição sob pressão de alumínio de alta pressão é o carro-chefe da fundição leve de precisão na fabricação de produtos eletrônicos automotivos e de consumo. O alumínio fundido é injetado em matrizes de aço endurecido sob pressões que variam de 10 a 175 MPa. Os tempos de ciclo são medidos em segundos, em vez de horas, e o processo mantém tolerâncias confiáveis de mais ou menos 0,05 mm em condições de produção estáveis.
Ligas como ADC12, A380 e Silafont-36 são formuladas especificamente para fundição sob pressão, oferecendo boa fluidez, baixo encolhimento e resistência à corrosão. A fundição assistida a vácuo reduz ainda mais a porosidade do gás, permitindo que as peças sejam tratadas termicamente e soldadas - capacidades que muitas vezes faltam às fundições tradicionais.
Fundição de Magnésio
O magnésio é o metal estrutural mais leve de uso generalizado em engenharia, com uma densidade de aproximadamente 1,74 g/cm3 em comparação com 2,7 g/cm3 do alumínio. A tixomoldagem e a fundição sob pressão em câmara quente de ligas de magnésio, como AZ91D e AM60B, permitem a produção de invólucros e componentes estruturais leves e de paredes finas. A fundição de magnésio é particularmente proeminente em chassis de laptops, componentes de colunas de direção e estruturas internas aeroespaciais, onde cada grama de redução acarreta implicações significativas em custos ou desempenho.
Fundição por compressão e processamento de semissólidos
A fundição por compressão aplica pressão hidráulica durante a solidificação, suprimindo a porosidade e melhorando as propriedades mecânicas além do que a fundição convencional consegue. A fundição de metal semissólido, incluindo as variantes reocast e tixocast, processa a liga em um estado parcialmente sólido, produzindo uma microestrutura globular fina que resiste ao rasgo a quente. A adoção de ambos os métodos está crescendo em componentes estruturais críticos para a segurança, como braços de controle, juntas e suportes de motor, onde o alumínio leve também deve atender aos exigentes requisitos de fadiga e impacto.
Seleção de materiais para aplicações de peso crítico
A liga selecionada determina fundamentalmente o que o processo de fundição pode alcançar em termos de espessura mínima da seção, acabamento superficial, tratabilidade térmica e usinabilidade pós-fundição. A tabela abaixo compara as famílias de ligas mais comuns usadas em fundição leve de precisão.
| Família de liga | Densidade (g/cm3) | UTS típico (MPa) | Processo Primário | Vantagem Principal |
|---|---|---|---|---|
| Alumínio A356-T6 | 2.68 | 262 | Investimento / dado gravitacional | Excelente fundibilidade e soldabilidade |
| Alumínio A380 | 2.71 | 317 | Fundição sob pressão | Alta fluidez para paredes finas |
| Magnésio AZ91D | 1.81 | 230 | Fundição sob pressão em câmara quente | Opção estrutural de menor densidade |
| Titânio Ti-6Al-4V | 4.43 | 950 | Fundição de investimento a vácuo | Maior relação resistência-peso |
| Alumínio-Silício Silafont-36 | 2.65 | 340 | Matriz a vácuo / moldagem por compressão | Tratável termicamente, soldável |
As peças fundidas de titânio ocupam um segmento especializado. Embora mais denso que o alumínio e o magnésio, o titânio oferece uma resistência específica superior a ambos, tornando-o o material de escolha quando as exigências estruturais são extremas e os orçamentos de peso ainda são apertados – uma situação comum em fuselagens militares e implantes médicos.
Padrões de Controle Dimensional e Tolerância
A precisão na fundição é quantificada através de tolerâncias, acabamento superficial e limites de porosidade. Padrões da indústria como ISO 8062, ASTM B85 e AMS 2175 definem faixas de variação dimensional aceitáveis para componentes fundidos, dependendo do processo, da liga e das condições de serviço pretendidas.
Os processos de microfusão que trabalham com alumínio e titânio geralmente atendem aos graus de tolerância CT4 a CT6 sob a norma ISO 8062, correspondendo a tolerâncias na faixa de 0,26 mm a 0,74 mm para uma dimensão de 50 mm. A fundição sob pressão de alta pressão pode atingir classes CT4 a CT5 mais rigorosas em características formadas diretamente pela matriz, embora as características da linha de partição e as dimensões do lado do ejetor estejam sujeitas a maiores variações.
A rugosidade da superfície é igualmente importante em muitas aplicações. As peças fundidas de investimento normalmente fornecem valores de Ra entre 1,6 e 3,2 micrômetros, o que em muitos contextos aeroespaciais e médicos elimina a necessidade de usinagem em superfícies não correspondentes. As fundições sob pressão normalmente atingem valores Ra de 0,8 a 2,0 micrômetros em faces moldadas.
Gerenciamento de porosidade: o desafio da precisão oculta
A porosidade interna – vazios formados por gás aprisionado ou contração de solidificação – é o defeito mais comum em peças fundidas leves e a principal razão pela qual as peças fundidas de precisão falham na avaliação não destrutiva. Fundição sob pressão assistida a vácuo, solidificação controlada por meio de resfriamento direcionado e pós-tratamento por prensagem isostática a quente (HIP) são as três principais estratégias usadas para trazer a porosidade dentro das especificações. O HIP, que aplica calor e pressão simultâneos para colapsar vazios internos, é uma prática padrão para fundições aeroespaciais de titânio e cada vez mais adotada para componentes estruturais de alumínio em plataformas de veículos elétricos.
O processo leve de fundição de precisão: passo a passo
Independentemente do método específico, uma fundição de precisão leve com intenção de produção segue uma sequência lógica de estágios que equilibram velocidade, qualidade e custo.
- Projeto e Simulação: A geometria dos componentes é projetada para moldabilidade usando software de simulação de elementos finitos e fluxo de fluidos. A modelagem de solidificação identifica potenciais pontos quentes, zonas de contração e locais de canal antes de qualquer ferramenta ser cortada.
- Fabricação de ferramentas: As matrizes ou ferramentas de fundição de precisão são usinadas, normalmente em aço ferramenta H13 para fundição sob pressão ou alumínio para padrões de protótipos de fundição de precisão. A inspeção dimensional é realizada antes de qualquer metal ser vazado.
- Preparação de liga: A carga metálica é derretida, desgaseificada e analisada quimicamente usando espectrometria de emissão óptica para confirmar que a composição está dentro das especificações. A desgaseificação é crítica para o alumínio e o magnésio removerem o hidrogênio dissolvido.
- Fundição: O metal é introduzido no molde ou matriz sob parâmetros controlados de temperatura, pressão e velocidade. Para fundição de precisão, as carcaças são pré-aquecidas para garantir preenchimento completo e solidificação direcional.
- Resfriamento e Ejeção: Taxas de resfriamento controladas governam a microestrutura. A têmpera rápida após a fundição é frequentemente seguida por envelhecimento ou tratamento térmico em solução para desenvolver as propriedades mecânicas necessárias.
- Acabamento e Inspeção: Portas e risers são removidos, as superfícies são jateadas ou tratadas quimicamente e as peças passam por inspeção dimensional por máquina de medição por coordenadas (CMM), raios X ou tomografia computadorizada para porosidade interna e testes mecânicos de cupons quando necessário.
Aplicações Industriais
Aeroespacial e Defesa
A fundição leve de precisão na indústria aeroespacial é dominada por componentes de titânio e alumínio fundidos: carcaças de turbinas, suportes estruturais, gabinetes de aviônicos e coletores hidráulicos. A capacidade de consolidar montagens que anteriormente exigiam diversas peças usinadas em uma única peça fundida é um importante fator de custo e peso. Um suporte estrutural que anteriormente compreendia cinco detalhes soldados pode muitas vezes ser reprojetado como uma peça fundida com desempenho mecânico idêntico ou superior.
Veículos Automotivos e Elétricos
A fundição leve automotiva está passando por rápidas mudanças impulsionadas pela eletrificação. Os veículos elétricos a bateria exigem componentes estruturais que gerenciem as cargas de colisão sem as penalidades de massa do aço, e as estratégias de chassis multimateriais dependem cada vez mais de grandes peças fundidas de alumínio como nós estruturais. A chamada abordagem gigacasting – produzindo seções inteiras da parte inferior da carroceria como fundições únicas de alumínio – é uma extensão direta dos princípios de fundição de precisão aplicados em escala de produção. Nós da subestrutura, carcaças de motor, trocadores de calor e juntas de suspensão estão entre as peças fundidas de precisão leves de maior volume no setor automotivo atualmente.
Dispositivos Médicos e Implantáveis
A fundição de titânio atende à fabricação de implantes ortopédicos e espinhais, onde biocompatibilidade, resistência à corrosão e controle dimensional preciso são simultaneamente necessários. A liga de titânio fundido é usada para gaiolas espinhais, componentes de reconstrução de quadril e joelho e hardware de fixação de trauma. A textura da superfície em peças fundidas de implantes é deliberadamente gerenciada: texturas ásperas promovem a osseointegração, enquanto superfícies de apoio lisas minimizam resíduos de desgaste.
Industrial e Energia
Carcaças de bombas, corpos de válvulas, componentes de compressores e pás de turbinas em equipamentos de energia industrial representam um segmento crescente de fundição leve de precisão. Em aplicações onde a redução de massa reduz diretamente o consumo de energia – componentes rotativos em bombas e compressores – as peças fundidas de alumínio e magnésio estão substituindo o ferro fundido cinzento, gerando ganhos de eficiência que recuperam o investimento em ferramentas em tiragens de produção relativamente curtas.
Garantia de Qualidade e Avaliação Não Destrutiva
A precisão na fundição leve de precisão se estende ao regime de inspeção. Para componentes críticos para a segurança, os seguintes métodos de avaliação não destrutivos são normalmente especificados na documentação de aquisição.
Testes radiográficos usando raios X ou tomografia computadorizada revelam porosidade interna, inclusões e fechamentos a frio. A tomografia computadorizada, em particular, tornou-se o padrão ouro para peças fundidas complexas porque produz um mapa tridimensional da condição interna que pode ser sobreposto ao modelo CAD para verificar simultaneamente a geometria e a integridade. A inspeção por líquido penetrante fluorescente detecta rachaduras e dobras que quebram a superfície. A verificação dimensional pela CMM confirma dimensões críticas de interface, furos de rolamento e planicidade da superfície de contato. Os cupons de teste mecânico vazados do mesmo calor confirmam a resistência à tração, o limite de escoamento, o alongamento e a dureza de acordo com a especificação do material.
Considerações de projeto para engenheiros de fundição
A fundição de precisão leve e eficaz começa bem antes do metal ser vazado. Os princípios de projeto para fundição (DFC) orientam as decisões geométricas que determinam se um componente pode ser produzido repetidamente dentro da tolerância. Seções de parede uniformes evitam a solidificação diferencial e os pontos quentes que criam porosidade de contração. Ângulos de inclinação de 1 a 3 graus em superfícies verticais permitem uma ejeção limpa das matrizes. Filetes generosos nas paredes que se cruzam distribuem a tensão durante a solidificação e em serviço. As nervuras são mais eficientes do que aumentar a espessura total da parede para obter rigidez em estruturas leves.
O software de otimização de topologia, agora amplamente integrado ao fluxo de trabalho do projeto de fundição, gera geometrias orgânicas de massa mínima que direcionam o metal apenas onde existe necessidade estrutural. Essas geometrias otimizadas, antes viáveis apenas na fabricação aditiva, estão sendo cada vez mais realizadas por meio de microfusão, graças aos avanços na tecnologia de revestimento cerâmico e ao uso de padrões de cera impressos em 3D gerados diretamente a partir do resultado da otimização da topologia.
Desenvolvimentos emergentes no campo
Várias direções tecnológicas estão expandindo ativamente os limites da fundição leve de precisão. A impressão em areia a jato de Binder e a impressão de moldes cerâmicos baseados em estereolitografia estão eliminando totalmente o ferramental de padrões para produção de protótipos e de baixo volume, comprimindo os prazos de desenvolvimento de semanas para dias. O processamento de alumínio semissólido aplicado a peças estruturais de alta integridade está entrando na produção automotiva em maior volume. O monitoramento de processos em tempo real usando sensores incorporados em matrizes, combinado com modelos de aprendizado de máquina treinados em dados históricos de defeitos, está permitindo o controle de circuito fechado de enchimento, solidificação e resfriamento – reduzindo as taxas de refugo e permitindo janelas de processo mais restritas. Finalmente, os novos sistemas de ligas de alumínio-lítio e alumínio-escândio oferecem reduções de densidade de 5 a 10 por cento em relação às ligas de alumínio convencionais, ao mesmo tempo que mantêm ou melhoram as propriedades mecânicas, abrindo novas oportunidades de redução de peso para estruturas aeroespaciais fundidas.
Direcionadores de custos e considerações econômicas
A fundição leve de precisão acarreta custos unitários de ferramentas mais elevados do que a fundição convencional ou a fabricação para geometrias simples, mas a economia torna-se atraente em volumes moderados a altos e quando o custo total de propriedade é avaliado. A usinagem pós-fundição reduzida reduz o trabalho de fabricação e os custos com ferramentas de corte. A consolidação de peças reduz o tempo de montagem, a contagem de fixadores e a carga de inspeção. A redução de peso na indústria aeroespacial se traduz diretamente na economia de combustível ao longo de uma vida útil medida em décadas. Nos veículos elétricos, a redução de massa amplia a autonomia ou permite a redução do tamanho da bateria, com implicações de custos ao longo da vida útil do veículo.
O volume de equilíbrio no qual o investimento em ferramentas de fundição de precisão é recuperado varia de acordo com a complexidade do processo e da peça. As ferramentas de fundição para peças aeroespaciais de alumínio são normalmente recuperadas em algumas centenas de peças. As ferramentas de fundição sob pressão de alumínio para aplicações automotivas são economicamente justificadas em volumes anuais de alguns milhares de peças ou mais, dependendo do custo da matriz.
Selecionando um parceiro leve para fundição de precisão
A lacuna de capacidade entre os fornecedores de fundição é significativa. Uma fundição equipada para fundição de precisão leve e genuína mantém a fusão atmosférica controlada para evitar a oxidação de ligas reativas, equipamento CMM calibrado para validação dimensional, capacidade de tomografia computadorizada para inspeção interna de peças críticas e competência metalúrgica documentada para as famílias de ligas específicas relevantes para a aplicação. Certificações como AS9100 para o setor aeroespacial, ISO 13485 para dispositivos médicos e IATF 16949 para o setor automotivo são representantes confiáveis para a disciplina de processo subjacente necessária para produzir peças fundidas de precisão dentro das especificações de forma consistente.
O envolvimento precoce do fornecedor – envolvendo a fundição durante o projeto do componente e não apenas na fase de cotação – produz consistentemente melhores resultados. Os engenheiros de fundição podem identificar recursos de projeto que complicam ou comprometem a fundição antes que o ferramental seja comprometido e podem sugerir modificações geométricas que preservam a intenção do projeto enquanto melhoram o rendimento, a consistência dimensional e, em última análise, o custo.